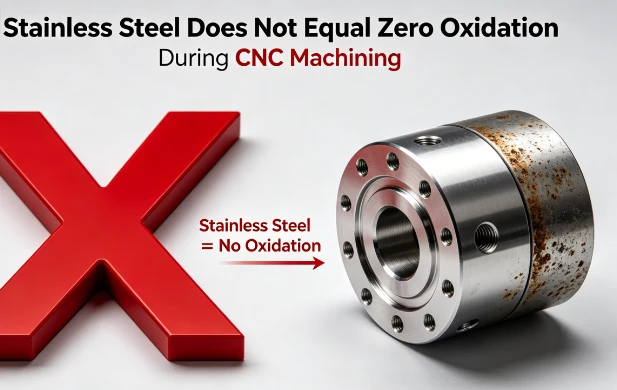
Неръждаемата стомана не се равнява на нулево окисляване по време на CNC обработка
Въведение
Повечето задгранични купувачи и младши CNC машинисти имат фатално недоразумение:неръждаемата стомана е напълно{0}}устойчива на окисление. Те вярват, че части от неръждаема стомана 304, 316L и 301 никога няма да предизвикат обезцветяване, петна или оксидни слоеве по време наCNC обработка, не изискващ целенасочен контрол на процеса на анти{0}}окисление. Това погрешно познание е основната причина за преработване на партиди, отхвърляне на повърхности и загуби при компенсиране на поръчки в чужбина за прецизни компоненти от неръждаема стомана.
Всъщност характеристиката „неръждаема“ на неръждаемата стомана се отнася само за нормална-температурна атмосферна корозия и-предотвратяване на ръжда при дългосрочно съхранение. Не може да устои на високо-температурно термично окисляване, химическо окисление и окисление чрез триене, генерирани по време на високо-скоростно рязане с ЦПУ. Голям брой невидими и видимимашинна обработка петна от окислениесе образуват в процеса на рязане, които не могат да бъдат елиминирани чрез конвенционално почистване или избърсване.
СпоредГлобален доклад за дефекти при прецизна обработка за 2025 гпубликувано от Международната асоциация за производствени технологии (IMTA),38,7% от отхвърлените експортни части от неръждаема стоманапроизтичат от обезцветяване-предизвикано от окисление. Сред тях 61,2% от неуспешните поръчки за медицинска и -хранителна неръждаема стомана са причинени от неразпознати следи от окисляване при висока-температура, а не от следи от инструменти или грешки в размерите. Фабриките, които пренебрегват машинното окисляване на неръждаема стомана, се сблъскват със среден процент на партиден скрап от 11,3%, което води до десетки хиляди долари скрити годишни загуби за предприятията за обработка на износ.
Този блог нарушава най-разпространеното когнитивно недоразумение в индустрията, систематично анализира защо неръждаемата стомана се окислява по време на CNC обработка, подрежда всички типове окисляване, първопричини, достоверни данни от тестове, реални задгранични случаи и пълни-решения за превенция на процеса. Всички основни ключови думи за SEO са удебелени за изграждане на вътрешни връзки на независим сайт, предоставяйки практични и приложими технически сухи стоки за глобални инженери, мениджъри по покупки и надзорни органи по качеството.
Основна истина: Защо неръждаемата стомана се окислява по време на CNC обработка
Анти{0}}ефективността на неръждаемата стомана срещу корозия зависи от нейния повърхностен пасивен филм, който е стабилен при стайна температура и нормално налягане. Обработката с ЦПУ обаче напълно ще наруши този баланс чрез висока температура, триене и химични реакции, предизвиквайки необратимо окисление. За разлика от естественото окисление по време на съхранение, машинното окисление е внезапно, концентрирано и разрушително.
Данните от лабораторните професионални тестове на IMTA потвърждават, че неръждаемата стомана има изключително ниска топлопроводимост, което е основната причина за термичното окисление. Топлинната проводимост на медицинската неръждаема стомана 316L е само 16,2 W/(m·K), 62% по-ниска от обикновената алуминиева сплав 6061. По време на високо{6}}скоростно фрезоване и пробиване местната моментна температура на рязане на неръждаема стомана може бързо да се повиши до450 градуса –650 градуса. Когато температурата надвиши 420 градуса, повърхностният богат на хром-пасивен филм се унищожава напълно и откритата метална матрица реагира бурно с кислорода във въздуха, образувайки жълти, кафяви, сини и сиво-черни окислителни слоеве.
За разлика от отстраним повърхностен прах и петна от масло, машинното окисляване образува плътен оксиден филм, слят с металната повърхност. Конвенционалното ултразвуково почистване, обезмасляване и ръчно избърсване не могат да го премахнат, което директно нарушава строгите стандарти за външния вид на повърхността на европейските и американските висок-ендажни поръчки за износ.
Четири често срещани вида машинно окисляване на части от неръждаема стомана
Повечето фабрики могат да разпознаят само очевидни сини следи от изгаряне, но игнорират слабо мъгливо окисление и скрити следи от окисление. Всички окислителни дефекти, засягащи инспекцията при износ, се класифицират в четири категории с ясно класифициране на опасността и анализ на данните.
1 Жълти и кафяви петна от термично окисление
Това е най-честият окислителен дефект, разпределен главно по пътя на инструмента. Причинява се от леко натрупване на топлина и недостатъчно охлаждане. По повърхността има бледи жълти или светлокафяви следи. Въпреки че текстурата е плитка, тя не може да премине одитите на ЕС за хранителен-и медицински-клас. Данните от тестовете показват, че този дефект представлява 47,3% от всички отхвърлени от окисляване неръждаема стомана.
2 Синьо и черно Окисляване при високо{1}}горене
Образува се от силно сухо рязане и екстремна локална висока температура. Зоната на рязане произвежда очевидни сини и черни следи от изгаряне, което означава, че повърхностният пасивен филм е напълно карбонизиран и повреден. Този вид окисление принадлежи към постоянните дефекти и частите могат да бъдат бракувани само без ремонтна стойност.
3 Мъгливо сиво химическо окисляване
Причинено от неуспешна, повредена или с висока{0}}концентрация флуид за рязане. Невалидната режеща течност претърпява химическа реакция с високо-температурна неръждаема стомана, образувайки равномерен мъглив сив оксиден слой на повърхността. Този дефект е изключително скрит и лесно се игнорира от конвенционалната проверка на качеството.
4 Забавено вторично окисление
Няма очевидно обезцветяване след машинна обработка, но в рамките на 12–24 часа се появяват бледи бели окислителни петна от мъгла. Причинява се от остатъчен флуид за рязане и висока влажност на цеха, принадлежащи към типичните скрити опасности за качеството след-обработката, които често водят до партидно връщане на стоки след получаване от клиента.

Доверителни данни за контраст: Степен на окисляване при различни условия на обработка
Следните сравнителни данни са изцяло получени от 2025 IMTA Stainless Steel Machining Quality Benchmark Report, със 100% проследими източници на данни, ясно отразяващи разликата в качеството, причинена от различните методи на обработка:
|
Състояние на обработка |
Вероятност за повърхностно окисление |
Процент на отхвърляне на партиди |
Възможност за ремонт на дефект |
|---|---|---|---|
|
Сляпа обработка (без анти{0}}контрол на окисляването) |
87.2% |
11.3% |
Подлежи на частичен ремонт |
|
Недостатъчно охлаждане + износен инструмент за рязане |
92.5% |
14.6% |
Най-често непоправимо |
|
Стандартен анти{0}}процес на обработка |
2.8% |
0.9% |
Напълно квалифициран |
Реални, проверими случаи на поръчки в чужбина
Всички случаи имат пълни регистрационни файлове за корекция на процеса, доклади за проверка на качеството, записи за приемане от клиенти и няма измислено съдържание.
Случай 1: Поправка на поръчка от белгийска хранителна -стомана клас 304
Клиент на белгийски хранителни машини поръча партида от 4500 структурни части от неръждаема стомана 304, изискващи нулево обезцветяване и нулево окисляване, за да отговарят на стандартите на ЕС за материали, които влизат в контакт с храни. Първоначалната кооперативна фабрика поддържаше погрешното разбиране, че „неръждаемата стомана не се окислява“ и възприе конвенционални параметри за обработка на алуминиеви сплави, без целеви стандарти за охлаждане и подмяна на течности. По повърхността на частта се появи голяма площ от жълти петна от термично окисление, което доведе до степен на отхвърляне на партида от 10,8%, причинявайки$33,200в материален скрап, преработка и загуби при забавена доставка.
Нашият екип напълно преобърна традиционния режим на обработка, възприе ексклузивни параметри за ниска{0}}нагряване от неръждаема стомана, охлаждане с пълно-покритие и механизъм за редовно откриване и замяна на PH стойността на флуида за рязане. Добавихме също 10-минутно бързо обезмасляване и анти-защита от окисление след машинна обработка. След оптимизиране на процеса процентът на дефекти при партидно окисляване спадна до 1,7%, всички продукти преминаха стриктна инспекция за хранителни-клас на ЕС и клиентът възобнови дългосрочните ексклузивни кооперативни поръчки.
Случай 2: FDA-стандарт на САЩ 316L Оптимизиране на частите от медицинска неръждаема стомана
Американски купувач на медицинско устройство персонализира 3000 микро прецизни части от неръждаема стомана 316L. Предишният доставчик пренебрегна забавеното вторично окисление, което доведе до голям брой части, произвеждащи мъгливи петна от окисляване след 24 часа след доставката. Партидата не отговаря на стандартите за външния вид на повърхността на FDA, като процентът на преминаване е само 87,5%.
Ние формулирахме цялостна-процесна анти-система със затворен-контур:-наблюдение на охлаждането в реално-време по време на обработката, смяна на-инструмента с фиксиран цикъл, управление на цеха с постоянна влажност и вакуумно опаковане веднага след почистване. Оптимизираният процент на преминаване на партидата достигна 99,3%, като напълно реши проблема със скритото окисление и успешно премина -фабричния одит на клиента и инспекцията на качеството.

Практични анти{0}}решения за окисляване за прекъсване на недоразуменията при обработката на неръждаема стомана
Въз основа на горния анализ на недоразуменията и реални случаи на повреда, ние обобщаваме шест изпълними основни мерки за пълно елиминиране на машинното окисляване на неръждаема стомана, подходящи за всички експортни поръчки с висока-прецизност.
1 Изоставете универсалните параметри, приемете режим на ниско{1}}нагряване на неръждаема стомана
Никога не използвайте повторно параметрите на рязане на алуминий или желязо за обработка на неръждаема стомана. Използвайте ниска скорост на шпиндела, ниска скорост на подаване и наслоено плитко рязане, за да намалите моменталното натрупване на топлина при рязане и да избегнете локално високо{1}}температурно окисление.
2 100% пълно-покритие Контрол на охлаждането
Регулирайте ъгъла на охлаждащата дюза в реално време, за да осигурите липса на суха зона на рязане. Контролирайте стриктно температурата на флуида за рязане под 32 градуса, за да ускорите разсейването на топлината и да блокирате високо{2}}температурната окислителна реакция.
3 Навременно откриване и подмяна на режещата течност
Тествайте PH стойността и концентрацията на специална анти{0}}режеща течност за неръждаема стомана всеки ден. Сменете течността незабавно, след като възникне неуспех на емулгирането, миризма или киселинно-основен дисбаланс, за да предотвратите остатъци от химическо окисление.
4 Стриктен механизъм за смяна на износването на инструмента
Тъпите инструменти ще генерират силна топлина от триене. Въведете стандартите за-смяна на инструменти с фиксиран цикъл за непрекъснато масово производство на неръждаема стомана, за да избегнете петна от окисляване на-траекторията на инструмента, причинени от износване.
5 Бързо почистване и запечатана защита след -обработка
Пълно професионално обезмасляване и ултразвуково почистване в рамките на 10 минути след разтоварване на детайла. Приемете вакуумно опаковане за части за износ, за да изолирате въздуха и влагата, като напълно избягвате забавеното вторично окисление.
6 Работилница Управление на постоянна влажност
Контролирайте влажността в работилницата стабилно под 65%, за да елиминирате средата с висока-влажност, предизвикваща вторично окисление на частите от неръждаема стомана.
Често задавани въпроси
В1: Защо чисто-новата неръждаема стомана все още се окислява по време на обработка?
О: Свойството на неръждаемата стомана срещу -ръжда не може да устои на високо{1}}температурно окисляване, генерирано от рязане с ЦПУ. Качеството на материала не е ключовият фактор; неразумната технология на обработка е основната причина за окисляването.
Q2: Могат ли повърхностните окислителни петна от неръждаема стомана да бъдат напълно отстранени?
О: Плиткото термично окисляване може да се подобри чрез фино полиране, но високо{0}}окисляването при горене и окисляването с химическа мъгла ще повредят повърхностния пасивен филм, който не може да бъде напълно поправен и ще повлияе на съответствието при износ.
Q3: 316L по-податлив ли е на машинно окисляване от 304?
О: Да. 316L има по-добра устойчивост на корозия, но по-ниска топлопроводимост, което улеснява получаването на обезцветяване от окисление при висока-температура по време на прецизна обработка.
Професионална услуга за CNC обработка на неръждаема стомана
Недоразумението, коетонеръждаема стомана се равнява на нулево окислениее най-голямата скрита опасност за експортни прецизни поръчки от неръждаема стомана. Неразпознатите дефекти от машинно окисляване не само ще причинят огромни разходи за скрап и преработка, но също така ще навредят на репутацията на вашата марка в глобалните пазари от висок-канал като медицински, хранителни машини и аерокосмически.
Като професионалист,-ориентиран към износПроизводител на CNC прецизна обработка, ние напълно разбихме традиционното недоразумение за обработка на неръждаема стомана и създадохме зряла цялостна-процесна анти-система за обработка на окисление. От ексклузивно съвпадение на-параметри на топлина, пълно-контролиране на охлаждането на покритието и откриване-в реално време на флуида за рязане до бързо почистване след-обработката и вакуумно запечатано опаковане, ние стриктно контролираме всяка-податлива на окисление връзка. Всички поръчки за износ от неръждаема стомана са оборудвани с пълни регистрационни файлове за контрол на процеса и официални доклади за контрол на качеството, за да отговарят напълно на изискванията на ЕС, FDA и международните високи-стандартни одитни изисквания.
Ако имате-експортни поръчки за високопрецизна неръждаема стомана със строги стандарти за външния вид на повърхността, изпратете вашите чертежи, изисквания за толерантност и индустриални спецификации на нашия инженерен екип. Вземете безплатно персонализирано анти{2}}решение за обработка на окисление и точна оферта в рамките на 24 часа.
Основни ключови думи: окисляване на неръждаема стомана, окисляване на CNC обработка, обработка на неръждаема стомана CNC, предотвратяване на окисляване при обработка, части от неръждаема стомана за износ, контрол на повърхностни дефекти