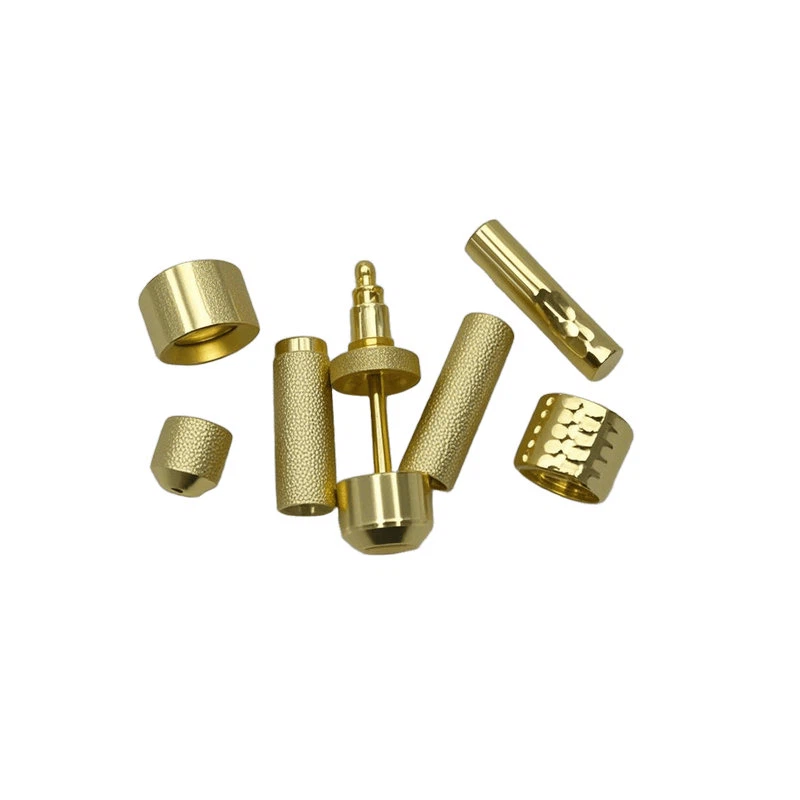
Предимства на обработката на ЦПУ за неръждаема стомана 17-4
Неръждаема стомана 17-4, известна още като UNS S17400 или степен 630, е втвърдяваща с валежи мартензитна неръждаема стомана, широко използвана в индустрии като аерокосмическото пространство, медицински и нефт и газ. Отличната му комбинация от здравина, устойчивост на корозия и обработваемост го прави популярен избор за критични компоненти. Обработката на ЦПУ, със своята точност и ефективност, предлага значителни предимства при работа с този материал.
Висока точност и последователност
Обработката на ЦПУ е известна със способността си да произвежда части с тесни допустими отклонения и отлична точност на размерите. При обработка на неръждаема стомана 17-4, CNC гарантира, че сложните дизайни и сложните геометрии се постигат с минимални грешки. Това е от решаващо значение за приложенията, при които прецизността е от първостепенно значение, например в аерокосмическите или медицинските изделия.
Подобрена ефективност
Машините на ЦПУ могат да работят непрекъснато с минимална човешка намеса, като значително намаляват времето на производство. Автоматизираните промени в инструмента, високоскоростната обработка и оптимизираните пътеки на инструмента допълнително повишават ефективността, което прави обработката на ЦПУ в идеален избор за производство на голям обем от неръждаема стомана 17-4 компоненти.
Превъзходно покритие на повърхността
Неръждаема стомана 17-4 е известна със своята устойчивост на корозия и естетическа привлекателност. Обработката на ЦПУ може да постигне отлични повърхностни облицовки, намалявайки нуждата от допълнителни процеси на полиране или довършителни работи. Това е особено полезно за приложенията, при които функционалността и външния вид са важни.
Гъвкавост в дизайна
Обработката на ЦПУ позволява производството на високо сложни и персонализирани части. С CAD\/CAM софтуерна интеграция, дизайнерите могат да създадат подробни модели, които са точно преведени в готови продукти. Тази гъвкавост е особено ценна при работа с неръждаема стомана 17-4, тъй като дава възможност за създаване на компоненти, съобразени със специфични индустриални изисквания.
Запазване на целостта на материала
Обработката на ЦПУ минимизира материалните отпадъци и избягва прекомерното генериране на топлина, което може да повлияе на механичните свойства на неръждаемата стомана 17-4. Правилният подбор на инструменти и параметрите на обработка гарантират, че материалът запазва своята здравина, твърдост и устойчивост на корозия.
Ефективност на разходите за средно до високо производство
Докато обработката на ЦПУ изисква първоначална инвестиция в оборудване и настройка, тя става много рентабилна за средни до високи производствени обеми. Способността за производство на последователни, висококачествени части намалява необходимостта от преработка и намалява общите производствени разходи.
В заключение, обработката на ЦПУ е изключително изгоден метод за обработка на неръждаема стомана 17-4. Неговата точност, ефективност и гъвкавост го правят идеален избор за индустрии, които изискват високоефективни компоненти. Използвайки предимствата на обработката на ЦПУ, производителите могат напълно да използват изключителните свойства на неръждаема стомана 17-4, за да отговорят дори на най -строгите изисквания за приложение.
Поток на обработка на ЦПУ
Подготовка преди да започнете:
1. Всеки път, когато машинният инструмент е включен или нулиран чрез аварийно спиране, първо върнете машинния инструмент в референтната нулева позиция (т.е. връщане към нула), така че машинният инструмент да има референтна позиция за следващите си операции.
2. Затягане на детайла.
3. Преди да затегнете детайла, първо почистете всички повърхности и не позволявайте масло, желязо и прах да се придържат към тях и използвайте файл (или маслен камък), за да премахнете бури по повърхността на детайла.
4. Високоскоростното желязо, като закрепващото приспособление, трябва да се смила от мелница, за да го направи гладка и плоска. Кодовото желязо и гайка трябва да са силни и могат надеждно да затиснат детайла. За някои малки детайли, които са трудни за инсталиране, те могат да бъдат закрепени директно върху менгемето.
5. Работната маса на машинния инструмент трябва да бъде чиста и без желязо, прах и масло.
6. При обработка на заключващата плоча, подложките обикновено се поставят в четирите ъгъла на детайла. За детайли с твърде голям педя, в средата трябва да се поставят подложки с еднаква височина, за да се предотврати деформация.
7. Според размера на чертежа, използвайте шублер, за да проверите дали дължината, ширината и височината на детайла са квалифицирани.
8. При затягане на детайла, съгласно метода на затягане и поставяне в ръководството за програмиране, е необходимо да се помисли за избягване на областта на обработка и ситуацията, при която главата на инструмента може да удари приспособлението по време на обработката.
9. След като детайлът е поставен на кошарата, референтната повърхност на детайла трябва да се изтегли според изискванията на чертежа. Грешката в посоката на дължината на детайла е по -малка от 0. 0 2mm, а хоризонталната грешка в посоките на x и y на горната повърхност е по -малка от 0,05 mm. За детайлите, които са били смлени от всичките шест страни, проверете дали тяхната вертикалност е квалифицирана.
10. След като се начертае детайлът, гайката трябва да бъде затегнато, за да се предотврати изместване на детайла по време на обработката поради свободно затягане.
11. Издърпайте отново габарита, за да се уверите, че грешката е в толерантността след затягане.
12. Брой на докосване на детайла: Натиснатият детайл може да се докосне с глава на допир, за да се определи референтната нулева позиция на обработката. Главата на броя на допира може да използва три типа фотоелектрични и механични индикатори за набиране. Има два метода за броене на допир на ръба, брой на централните допири и броя на еднопосочните допири.
Стъпките на броя на централните докосвания са както следва:
Метод за броене на докосване: Фотоелектрическият тип е неподвижен, механичният тип има скорост 450 ~ 600rpm.
1. Фотоелектрически тип: Ръчно преместете оста x на работната маса, за да накарате сензорната глава да докосне едната страна на детайла. Когато сензорната глава просто докосне детайла и червената светлина се включва, задайте относителната координатна стойност на тази точка на нула; След това ръчно преместете оста X на работната маса, за да накарате сензорната глава да докосне другата страна на детайла и да запишете относителните координати, когато сензорната глава просто докосне детайла.
2. Механични: Ръчно преместете x-ос на работната таблица според централния номер на допир, така че сензорната глава да докосне едната страна на детайла. Когато сензорната глава и детайлът са ексцентрични, задайте относителната стойност на координатата на тази точка на нула; След това ръчно преместете X-ос на работната таблица, така че сензорната глава да докосне другата страна на детайла. Когато сензорната глава и детайлът са ексцентрични, запишете относителните координати по това време.
3. Индикатор за набиране: Когато първите два метода не могат да се използват за специални детайли, първо фиксирайте индикатора за набиране в точка на шпиндела, вземете тази точка като център на кръга и рамото на индикатора за набиране като радиус. Ръчно завъртете шпиндела и преместете оста x в подходящо положение, така че иглата за индикатор за набиране да показва същия номер от лявата и дясната страна на детайла, за да получите централния му номер.
A. Еднократен номер на докосване: Извадете диаметъра на сензорната глава (т.е. дължината на детайла) от относителната му стойност, за да проверите дали дължината на детайла отговаря на изискванията на чертежа.
б. Център от четири страни: Разделете този относителен номер на координатна на 2, получената стойност е средната стойност на детайла X-ос. След това преместете работната таблица към средната стойност на оста x, задайте относителната стойност на координатата на x-оста на тази точка на нула. Тази точка е нулевата позиция на оста x на детайла.
13. Внимателно запишете механичната координатна стойност на нулевата позиция на детайла X-ос в една от G54 ~ G59 и оставете машинния инструмент да определи нулевата позиция на детайла X-ос. Внимателно проверете правилността на данните отново под MDI.
14. Стъпките за задаване на нулевата позиция на оста на детайла y са същите като тези за оста x.
15. Подгответе всички инструменти според ръководството за програмиране.
16. Според данните от инструмента в ръководството за програмиране, заменете инструмента, който трябва да бъде обработен, и задайте стойността на оста на инструмента Z. Има два вида: Автоматично пълнене на инструменти и ръчно пълнене на инструменти.
Нашият офис и работилница

За нас
BSH е създаден през 2015 г. Нашата компания, разположена в град Songgang, област Baoan, Шенжен, Китай. Ние също така доставяме всякакви повърхностни обработки (боядисване, анодиране, захранване, пясъчно взрив, хромирано покритие и т.н.). Now the factory is with 5000 square meter, company total assets is 15 million RMB ,and a staff of nearly 150 members and workers, among which there are 12 engineers and over 50 senior technicians, who can make 3D designing and technical drawings with CAD\/ CAM\/ CAE according to our customers' requirements , and use CNC Processing Center, EDM center, 3-coordinate measurer, NC imitating milling machine, large precision EDM, Високоскоростни фрезови машини, спот машина, окабеляване и т.н.
Препоръчвайте продукти

Тестово оборудване


Опаковка и доставка

Чанта за балон и картон K=K палет на кутия за картонена кутия\/ дървена кутия

Често задавани въпроси
Популярни тагове: 17-4 CNC Mill от неръждаема стомана, Китай 17-4 Производители на мелница от неръждаема стомана, доставчици, фабрика